
Приемка металлопроката: пошаговый контроль геометрии, веса и качества стали
Закупка металлопроката — одна из самых затратных статей любого строительного или производственного проекта. Ошибки на этапе входного контроля могут обернуться не только прямыми финансовыми потерями из-за систематического недовеса, но и снижением несущей способности конструкций, авариями и отказом надзорных органов в сдаче объекта. Недобросовестные поставщики нередко пользуются отсутствием инструментального контроля на объекте, отгружая металл с предельными минусовыми допусками или подменяя дорогие легированные сплавы рядовой углеродистой сталью. Ниже разобран четкий регламент проверки металлопродукции при разгрузке.
1. Документальный контроль: сертификаты и бирки
Любая партия сертифицированного металлопроката должна сопровождаться паспортом качества (сертификатом соответствия завода-изготовителя) и товарно-транспортной накладной. Первое, на что необходимо обратить внимание — это оригинальность печатей и четкость оттисков. В паспорте обязательно фиксируются: наименование предприятия-изготовителя, номер заказа, номер плавки, номер партии, химический состав стали и результаты механических испытаний на предел текучести, временное сопротивление и ударную вязкость.
Следующий шаг — сверка данных сертификата с металлическими или полимерными бирками, закрепленными непосредственно на пачках или мотках. Номер плавки и партии на бирке должны стопроцентно совпадать с записями в сопроводительном документе. Отсутствие бирок — повод для немедленной приостановки приемки: такой металл юридически классифицируется как обезличенный, и доказать его происхождение в суде невозможно.
2. Контроль геометрии и толщины: ловушки минусовых допусков
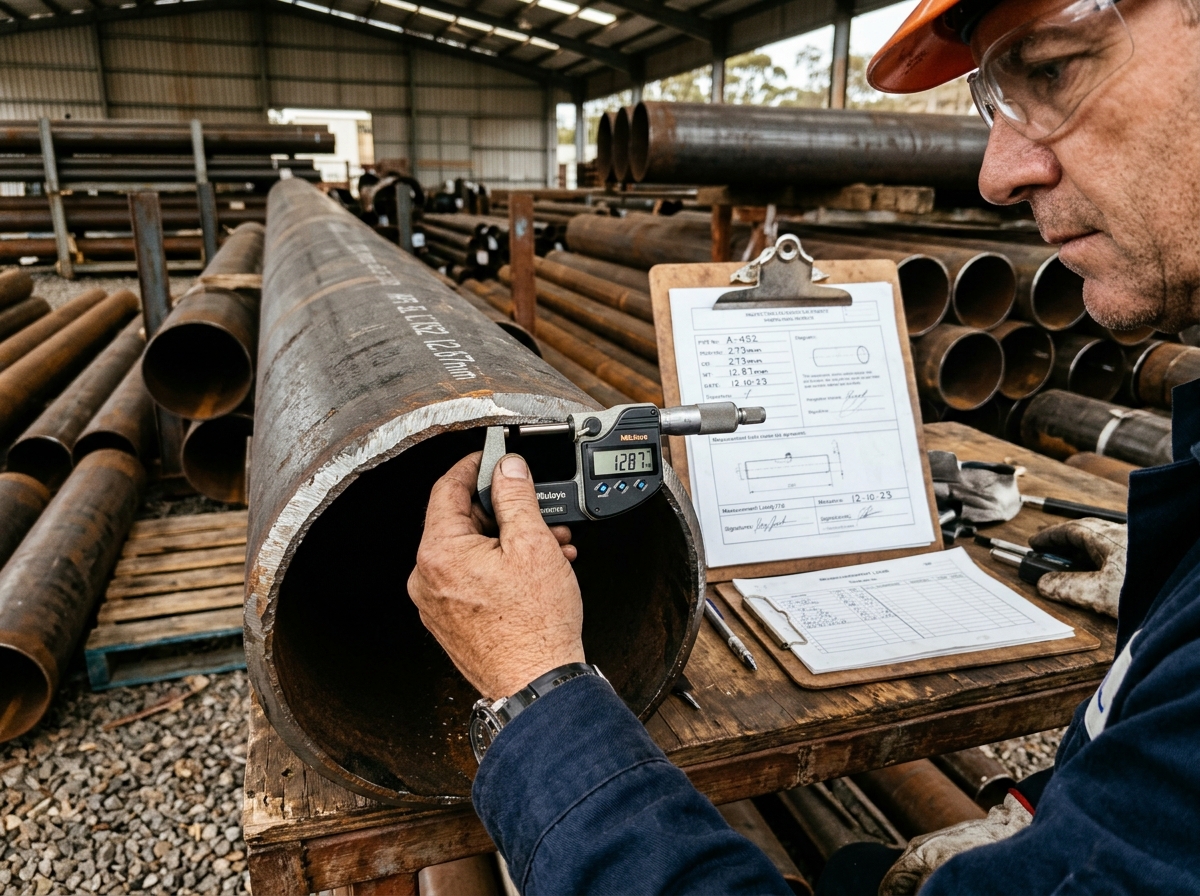
Визуальный осмотр позволяет выявить поверхностные дефекты: глубокую коррозию с отслаивающейся окалиной (язвенную ржавчину), трещины, расслоения на торцах, плены и грубые задиры. Однако ключевой этап проверки — инструментальный замер фактических геометрических параметров.
Для измерений используются поверенные инструменты: штангенциркуль, микрометр и ультразвуковой толщиномер. Главная опасность кроется в так называемой «минусовке». Стандарты ГОСТ допускают определенные отклонения от номинального размера. Недобросовестные трейдеры заказывают на заводах прокат, прокатанный строго по нижней границе ГОСТа, либо продают прокат, изготовленный по ТУ (техническим условиям), где допуски существенно шире стандартов.
- Профильная и круглая труба: обязателен замер толщины стенки микрометром со сферической пяткой или ультразвуковым прибором. Погрешность даже в 0,3–0,5 мм на стенке трубы 100х100х4 мм дает потерю до 12-15% несущей способности и аналогичный процент переплаты за «воздух».
- Листовой прокат: замер толщины производится на расстоянии не менее 20–40 мм от кромки листа в нескольких точках по длине и ширине.
- Арматура: проверяется наружный диаметр по ребрам и внутренний диаметр сердечника. Занижение диаметра сердечника резко снижает прочностные характеристики железобетонных конструкций.
3. Весовой контроль: физический вес против теоретического
Расчеты между поставщиком и покупателем чаще всего ведутся в тоннах, однако на объект металл может отпускаться как по фактической массе (по весам), так и по теоретической (путем пересчета погонных метров через коэффициенты ГОСТ). Разница между этими методами может составлять от 3% до 8% стоимости всей партии.
Идеальный вариант — взвешивание автотранспорта на стационарных автомобильных весах: сначала брутто (с грузом), затем нетто (пустой автомобиль после разгрузки). Если автовесов нет, расчет ведется по погонным метрам. В этом случае принимающая сторона должна вручную выборочно перемерить длину хлыстов в пачке (стандарт — 11,7 или 12 м). Важно помнить: если прокат изготовлен по минусовым допускам, его фактический вес окажется значительно ниже теоретического. Оплачивать прокат, прокатанный в «минус», по теоретическому весу ГОСТ категорически невыгодно — вы платите за тоннаж, которого физически не существует.
4. Подмена марки стали: методы оперативной диагностики
Наиболее опасный вид фальсификации — подмена конструкционной низколегированной стали (например, 09Г2С) рядовой углеродистой сталью (Ст3сп/пс). Визуально они неотличимы, однако 09Г2С рассчитана на эксплуатацию при температурах до -70 °C и обладает более высоким пределом текучести. Использование Ст3 в нагруженных конструкциях северных регионов приводит к их пластической деформации и разрушению.
Как выявить подмену:
- Маркировка краской: по ГОСТу торцы или концы профилей из низколегированных сталей маркируются несмываемой краской определенного цвета (для 09Г2С часто применяется белый или синий цвет в зависимости от регламента завода).
- Искровая проба на наждачном круге: опытный контролер может определить группу стали по форме и цвету пучка искр. Высокоуглеродистые и легированные стали дают разветвленные, светлые пучки искр со звездочками, тогда как низкоуглеродистая Ст3 дает длинный, непрерывный луч соломенно-желтого цвета.
- Портативный оптико-эмиссионный или рентгенофлуоресцентный спектрометр: наиболее точный неразрушающий метод входного контроля. Прибор за 10–15 секунд определяет процентное содержание марганца, кремния, хрома и углерода непосредственно в кузове длинномера.
Алгоритм действий при выявлении несоответствий
Если в процессе приемки зафиксированы отклонения по толщине, превышающие допуски ГОСТ, расхождения по весу свыше допустимой погрешности весов (0,5–1%) или следы пересортицы, необходимо выполнить следующие действия:
- Остановить разгрузку спорных позиций и не смешивать металл с уже имеющимся на объекте материалом.
- Сделать детальную фото- и видеофиксацию: общий план кузова с номерами тягача, бирки, процесс измерений поверенным инструментом с фиксацией показаний шкал.
- Составить Акт о выявленных дефектах (унифицированная форма ТОРГ-2 либо локальный рекламационный акт входного контроля).
- Привлечь водителя к подписанию акта. В случае его отказа делается соответствующая отметка, заверенная подписями членов комиссии объекта (не менее трех человек).
- Направить официальную претензию поставщику с приложением акта и фотоматериалов в течение срока, регламентированного договором поставки.
Заключение
Входной контроль металлопроката — это обязательный производственный барьер, защищающий бюджет строительной компании и гарантирующий безопасность возводимых объектов. Оснащение службы приемки минимальным набором поверенного инструмента (микрометр, ультразвуковой толщиномер, лазерный дальномер) окупается уже при первой предотвращенной поставке «зауженного» или некондиционного металла.
Часто задаваемые вопросы (FAQ)
Какова допустимая погрешность при контроле массы целой машины на автовесах?
Для стационарных автомобильных весов нормативная погрешность обычно составляет от ±20 до ±50 кг на партии в 20 тонн (в пределах 0,1–0,25%). Расхождение между весом по ТТН и показаниями весов более чем на 0,5% считается поводом для контрольной перевески и проверки геометрии проката.
Что делать, если заводская бирка на пачке повреждена или сорвана?
При повреждении или отсутствии бирки партия переводится в категорию несоответствующей продукции. До выяснения обстоятельств металл складируется в карантинную зону. Для подтверждения качества поставщик обязан за свой счет организовать лабораторные испытания образцов в аккредитованной лаборатории для определения химического состава и механических свойств.
Как маркируется арматура классов А400 и А500С для предотвращения пересортицы?
Арматурный прокат А500С имеет серповидный рисунок поперечных ребер, которые не пересекаются с продольными ребрами, что снижает концентрацию напряжений. Устаревшая сталь класса А400 (А-III) имеет кольцевой периодический профиль. Кроме того, на стержни А500С в процессе прокатки наносится маркировка с шагом ребер, кодирующая завод и класс прочности.
В каких случаях разгрузка должна быть остановлена немедленно?
Разгрузку останавливают при обнаружении сквозных трещин, грубых расслоений на торцах балок или труб, несоответствия фактической толщины металла нижнему пределу по ГОСТ, а также при отсутствии сопроводительных документов или несовпадении номеров плавок на бирках и в сертификате.
Отзывов: 0 / Написать отзыв